Διαλύσεις χύτευσης με έγχυση για ανταλλακτικά αυτοκινήτων
Aug 05, 2026
Λύσεις για επιφανειακά βαθουλώματα (σημάδια νεροχύτη / κατάθλιψη) σε εξαρτήματα αυτοκινήτων με έγχυση
Τα χυτευμένα εξαρτήματα-με έγχυση αυτοκινήτου έχουν αυστηρές απαιτήσεις για την ποιότητα της επιφάνειας και τη σταθερότητα των διαστάσεων, ειδικά για εξαρτήματα εξωτερικών και εσωτερικών-επιφανειών Α. Κατά τη διάρκεια της παραγωγής, εμφανίζονται συχνά σημάδια επιφανειακής βύθισης (ελαττώματα συρρίκνωσης), τα οποία συνήθως συγκεντρώνονται σε περιοχές όπως νευρώσεις, προεξοχές βιδών και τοπικά παχύρρευστες προεξοχές. Αυτά τα ελαττώματα όχι μόνο επηρεάζουν την οπτική εμφάνιση, αλλά, σε σοβαρές περιπτώσεις, μπορεί να οδηγήσουν σε κακή εφαρμογή στη συναρμολόγηση, υπερβολικά ελαττώματα βαφής και τελικά να οδηγήσουν σε απόρριψη του προϊόντος. Η βασική αιτία των σημαδιών του νεροχύτη έγκειται στην ανομοιόμορφη συρρίκνωση μεταξύ παχιών και λεπτών περιοχών κατά τη φάση ψύξης τήγματος, όπου η συνεχής συστολή σε παχύτερα τμήματα τραβά το επιφανειακό στρώμα, δημιουργώντας κοιλότητες. Οι παράγοντες που συμβάλλουν σε αυτό το ελάττωμα περιλαμβάνουν το σχεδιασμό του προϊόντος, την κατασκευή καλουπιού, τη διαδικασία χύτευσης με έγχυση και τις πρώτες ύλες. Η βελτίωση θα πρέπει να ακολουθεί μια συστηματική προσέγγιση-πρώτα προσαρμόζοντας τις παραμέτρους της διαδικασίας, στη συνέχεια τροποποιώντας το καλούπι και, τέλος, βελτιστοποιώντας τη δομή του προϊόντος, προχωρώντας από ευκολότερες σε πιο δύσκολες λύσεις. Ακολουθεί μια ολοκληρωμένη ανασκόπηση των διορθωτικών μέτρων.

Πλαστικό κουτί αποθήκευσης ABS+PC
I. Προσαρμογή της διαδικασίας χύτευσης με έγχυση
1. Πίεση και Συντήρηση Πίεσης
Αυξήστε την πίεση συγκράτησης:Κατά το στάδιο της πίεσης συγκράτησης, υλικό προστίθεται συνεχώς στην κοιλότητα για να εξουδετερωθεί η συρρίκνωση. Για ανταλλακτικά αυτοκινήτων, συνιστάται να βασίζεστε κυρίως στην πίεση συγκράτησης και όχι μόνο στην πίεση ψεκασμού.
Επεκτείνετε το χρόνο πίεσης συγκράτησης: Είναι αναποτελεσματικό να ασκείτε πίεση μέχρι να παγώσει η πόρτα και να σφραγιστεί τελείως.
Τμηματοποιημένη διατήρηση πίεσης:Πρώτο-στάδιο υψηλή-πλήρωση πίεσης, δεύτερο-στάδιο χαμηλή-πίεση για την αποφυγή υπερβολικού στρες (για την αποφυγή λευκών κηλίδων και παραμορφώσεων στα εξωτερικά μέρη).
Εσφαλμένη αντίληψη: Απλά αυξάνετε την πίεση έγχυσης. Αφού γεμίσει η κοιλότητα του καλουπιού κατά τη διάρκεια της διαδικασίας έγχυσης, η πίεση είναι δύσκολο να μεταδοθεί στις περιοχές με παχύ{{1} τοίχωμα και η βελτίωση είναι περιορισμένη.
2. έλεγχος θερμοκρασίας
Μειώστε κατάλληλα τη θερμοκρασία του υλικού:Η θερμοκρασία τήξης δεν πρέπει να είναι πολύ υψηλή καθώς θα αυξήσει τον ρυθμό συρρίκνωσης. Δεν πρέπει επίσης να είναι πολύ χαμηλό για να αποφύγετε κακή συγκόλληση και σύντομες βολές.
θερμοκρασία μήτρας
✅ Εξάρτημα εμφάνισης: απλά αυξήστε αρκετά τη θερμοκρασία του καλουπιού, η ψύξη της επιφάνειας του τήγματος γίνεται πιο αργή, κάτι που είναι ευεργετικό για τη μετάδοση της πίεσης και μειώνει τις ρυτίδες
⚠️ Εάν η θερμοκρασία του καλουπιού είναι πολύ υψηλή, θα παρατείνει την περίοδο ψύξης και θα αυξήσει τη συνολική συρρίκνωση. Είναι απαραίτητο να βρεθεί το σημείο ισορροπίας.
Μειώστε τη θερμοκρασία του ακροφυσίου και του συστήματος θερμού δρομέα,Μειώστε τη συρρίκνωση μετά την{0}}επεξεργασία που προκαλείται από τη συνεχή θερμική διαστολή του τήγματος.
3. Ταχύτητα και αλλαγή θέσεων
- Κατά τη διαδικασία πλήρωσης, μειώστε την ταχύτητα έγχυσης στο μεταγενέστερο στάδιο για να αποτρέψετε την πρόωρη κατάψυξη του παχύ τμήματος και να αποτρέψετε την είσοδο του τήγματος υπό πίεση.
- Μειώστε τη θέση μεταγωγής V/P και μεταβείτε στην κατάσταση υπό πίεση το συντομότερο δυνατό. Μην περιμένετε μέχρι να ολοκληρωθεί πλήρως η γέμιση πριν την αλλαγή.
4. χρόνος ψύξης
Επεκτείνετε σωστά τον χρόνο ψύξης για να επιτρέψετε στο εξάρτημα να στερεοποιηθεί πλήρως πριν το αφαιρέσετε. Εάν η αφαίρεση είναι πολύ νωρίς, το πλαστικό μέρος θα είναι σε υψηλή θερμοκρασία και μαλακό, γεγονός που το καθιστά επιρρεπές σε επακόλουθη συρρίκνωση και κατάθλιψη.
5. αντίθλιψη
Αυξήστε ελαφρά την αντίθλιψη, κάντε το τήγμα πιο πυκνό, μειώστε τα εσωτερικά κενά, βελτιώστε ελαφρώς τα σημάδια συρρίκνωσης. Ωστόσο, δεν πρέπει να είναι πολύ υψηλή γιατί διαφορετικά η άνοδος της θερμοκρασίας θα είναι πολύ μεγάλη.
II. Βελτιστοποίηση δομής πύλης, δρομέας και καλουπιού
Η πύλη θα πρέπει να τοποθετηθεί όσο το δυνατόν πιο κοντά στην κοιλότηταBOSS Για τις κολώνες και τις χοντρές νευρώσεις, εφαρμόστε την κόλλα κοντά για να βεβαιωθείτε ότι η πίεση συγκράτησης φτάνει απευθείας στην περιοχή του παχύ-τοίχου. Η εφαρμογή κόλλας σε μεγάλη απόσταση θα έχει ως αποτέλεσμα σημαντική απώλεια πίεσης.
Αυξήστε τη διάμετρο της πύλης / Μειώστε το χρόνο παγώματος της πύληςΗ μικρή πύλη στερεοποιείται γρήγορα, καθιστώντας αδύνατη τη διατήρηση της πίεσης για συνεχή τροφοδοσία. για μεγάλα ανταλλακτικά αυτοκινήτων, χρησιμοποιούνται συνήθως πύλες σε σχήμα-ανεμιστήρα, βυθισμένες πύλες και πύλες θερμού δρομέα.
Βελτιστοποιήστε το σύστημα εξάτμισηςΣτην περιοχή με παχύ-τοίχωμα, ο παγιδευμένος αέρας θα σχηματίσει κοιλώματα και φυσαλίδες. στα άκρα των ενισχυτικών λωρίδων και στα χοντρά τμήματα θα πρέπει να προβλέπονται αυλακώσεις εξαερισμού.
Βελτιστοποίηση συστήματος νερού ψύξηςΗ περιοχή με παχύ-τοίχωμα αυξάνει τα κανάλια του νερού, με τα κανάλια νερού κοντά στην κοιλότητα, μειώνοντας τη διαφορά θερμοκρασίας μεταξύ των παχιών και λεπτών περιοχών και αποφεύγοντας την υπερβολική τοπική υπερθέρμανση και συστολή. η στήλη BOSS έχει προτεραιότητα για επεξεργασία Φύλλο φραγής νερού-, ψύξη σιντριβάνι.
Αποφύγετε την τοπική συσσώρευση θερμότηταςΟι αιχμηρές γωνίες και τα παχιά τμήματα του πυρήνα του καλουπιού είναι επιρρεπή στη συσσώρευση θερμότητας. Ως εκ τούτου, είναι απαραίτητο να χρησιμοποιηθούν ένθετα από χαλκό βηρυλλίου για να επιταχυνθεί η διάχυση της θερμότητας.
III. Σχεδιασμός Δομής Προϊόντος
Η πιο κοινή αιτία ελαττωμάτων σε πλαστικά μέρη αυτοκινήτου: ξαφνική αλλαγή στο πάχος του τοίχου.
1. Ομοιόμορφο πάχος τοιχώματος, με ελεγχόμενη διαφορά στο πάχος τοιχώματος να είναι μικρότερη από 20%.
2. Πάχος πλευράς Λιγότερο από ή ίσο με 0,6 έως 0,7 φορές το πάχος του κύριου τοιχώματος (υπερβαίνοντας αυτό το σημείο, το πίσω μέρος του πλευρού είναι επιρρεπές σε κατάθλιψη).
3. Στήλη BOSS:
o Μην το κάνετε μια συμπαγή παχιά στήλη.
o Κάντε τη ρίζα της στήλης σε εσοχή ή κοιλότητα (κλέψτε κρέας).
o Αυξήστε την ακτίνα στη ρίζα και μειώστε το τοπικό πάχος.
4. Χοντρές προεξοχές, πυκνωμένες περιοχές κλέβουν κατευθείαν υλικό από την πλάτη (αδειάζουν έξω), εξαλείφοντας το παχύ κρέας στη ρίζα από την πηγή.
Βιομηχανική εμπειρία: Για εξαρτήματα εμφάνισης A, εάν υπάρχουν χοντρές νευρώσεις ή BOSS στο πίσω μέρος, η κλοπή κρέατος από μόνη της είναι δύσκολο να εξαλειφθούν εντελώς τα σημάδια συρρίκνωσης κατά τη ρύθμιση του μηχανήματος.
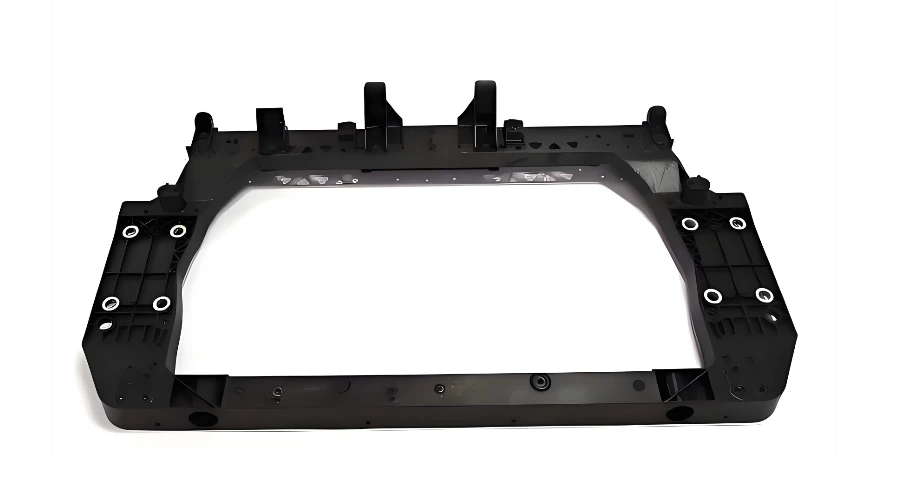
Μπροστινό-πλαίσιο αυτοκινήτου
IV. Προσαρμογή Κατεύθυνσης Υλικού
1. Υπό τις ίδιες συνθήκες: Τα κρυσταλλικά υλικά (PP, PA, POM) συρρικνώνονται πολύ περισσότερο από τα μη κρυσταλλικά υλικά (ABS, PC) και είναι πιο επιρρεπή σε εσοχές.
2. Η προσθήκη ινών γυαλιού και ορυκτών πληρωτικών μπορεί να μειώσει τον ρυθμό συρρίκνωσης του καλουπιού και να ανακουφίσει την εσοχή.
3. Επιλογή χαμηλής-βαθμίδας συρρίκνωσης.
4. Η υπερβολική αναλογία ανακυκλωμένου υλικού οδηγεί σε διακυμάνσεις στην πυκνότητα τήγματος και ασταθή σημάδια συρρίκνωσης. Ελέγξτε αυστηρά την αναλογία ανάμειξης.
V. Ακολουθία Ταχείας Έρευνας
Επιβεβαιώστε εάν η θέση εσοχής αντιστοιχεί στις πίσω νευρώσεις / στήλες / παχιά τμήματα → Προσδιορίστε εάν πρόκειται για μια τυπική παχιά εσοχή-τοίχου
Αυξήστε το χρόνο πίεσης συγκράτησης και αυξήστε την πίεση συγκράτησης για δοκιμή (προτεραιότητα)
Ρυθμίστε-τη θερμοκρασία του καλουπιού και τη θερμοκρασία του υλικού, βελτιστοποιήστε το σημείο μεταγωγής V/P
Ελέγξτε εάν η απόσταση και το μέγεθος της πύλης είναι επαρκή
Ελέγξτε εάν η εξάτμιση στην παχιά θέση είναι κακή
Εάν οι παραπάνω μέθοδοι είναι αναποτελεσματικές: Αξιολογήστε την τροποποίηση καλουπιού (αύξηση του μεγέθους της πύλης, προσθήκη ψύξης) ή κλοπή κρέατος προϊόντος
- Εσοχή (εσοχή): Η επιφάνεια είναι κοίλη προς τα μέσα, χωρίς οπές, στην εξωτερική πλευρά του παχύ τμήματος.
- Φούσκα κενού: Μια εσωτερική κοιλότητα στο καλουπωμένο τμήμα, σοβαρά όταν η επιφάνεια καταρρέει, που προκαλείται κυρίως από ανεπαρκή πίεση συγκράτησης + υπερβολικό πάχος τοιχώματος. Η προσέγγιση χειρισμού είναι η ίδια.