


Πώς να ελέγξετε τη στρέβλωση και την παραμόρφωση του προϊόντος κατά τη χύτευση με έγχυση υλικού PP
Sep 28, 2026
Το PP είναι ένα κρυσταλλικό πλαστικό και η σημαντική του συρρίκνωση κρυστάλλωσης μαζί με τη μη-μη ομοιόμορφη κατευθυντική συρρίκνωση είναι οι βασικές αιτίες της στρέβλωσης: η συρρίκνωση είναι μεγαλύτερη στην κατεύθυνση ροής τήγματος και μικρότερη στην κατεύθυνση κάθετη προς αυτήν. Η ανομοιόμορφη ψύξη, το μη{2}}μη ομοιόμορφο πάχος τοιχώματος και οι εσωτερικές τάσεις ενισχύουν αυτή τη διαφορά. Η προσέγγιση στον έλεγχο της στρέβλωσης περιλαμβάνει μια συντονισμένη προσπάθεια σε τέσσερις πτυχές: επιλογή υλικού → σχεδιασμός προϊόντος → σχεδιασμός καλουπιού → διαδικασία χύτευσης.
I. Επιλογή υλικού: Μειώστε τις διαφορές συρρίκνωσης στην πηγή
- Το καθαρό PP έχει υψηλή συρρίκνωση (1,5–2,5%) και είναι επιρρεπές σε στρέβλωση. Για εφαρμογές που απαιτούν σφιχτές διαστάσεις ή επιπεδότητα, θα πρέπει να προτιμάται-ΡΡ με πλήρωση τάλκη (10–40%), μειώνοντας τη συρρίκνωση σε 0,5–1,2% και ελαχιστοποιώντας σημαντικά τις ανισότροπες διαφορές συρρίκνωσης. Το PP ενισχυμένο με{10}}ίνες υάλου{11}}προσφέρει ακόμη χαμηλότερη συρρίκνωση, αλλά μπορεί να παρουσιάσει πιο σοβαρή ανισοτροπία-ειδικά με μακριές ίνες γυαλιού{13}}με αποτέλεσμα μεγάλες διαφορές μεταξύ ροής και εγκάρσιων κατευθύνσεων, γεγονός που μπορεί να αυξήσει τη στρέβλωση. χρησιμοποιήστε με προσοχή.
- Το μπλοκ συμπολυμερές PP προσφέρει καλή σκληρότητα, αλλά η συρρίκνωσή του είναι ελαφρώς λιγότερο σταθερή από το ομοπολυμερές PP. Για επίπεδα προϊόντα επιρρεπή σε παραμορφώσεις, προτιμήστε ποιότητες τροποποιημένες με τάλκη.
- Ανάμειξη ανακυκλωμένων υλικών: Οι διακυμάνσεις στην αναλογία ανακυκλωμένου περιεχομένου οδηγούν σε ασυνεπή συρρίκνωση. διατηρήστε μια σταθερή αναλογία ανάμειξης και ελέγξτε αυστηρά τις ακαθαρσίες.
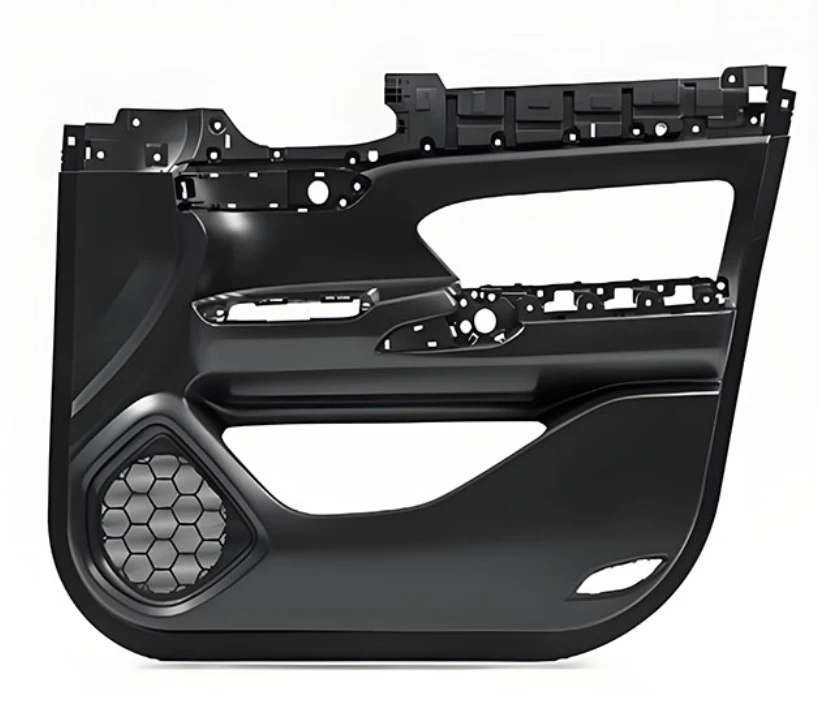
II. Σχεδιασμός προϊόντος (τα πιο κρίσιμα-πολλά ζητήματα στρέβλωσης προέρχονται από τη δομή)
- Το ομοιόμορφο πάχος τοιχώματος είναι η κύρια αρχή. Οι διακυμάνσεις του πάχους του τοιχώματος θα πρέπει ιδανικά να είναι μικρότερες ή ίσες με 20%. Οι παχύτερες περιοχές υφίστανται μεγαλύτερη συρρίκνωση κρυστάλλωσης, τραβώντας λεπτότερες περιοχές και προκαλώντας κάμψη.
- Σχεδιασμός νεύρωσης: Το πάχος πλευρών πρέπει να είναι 0,5–0,7 φορές το πάχος του κύριου τοιχώματος, με στρογγυλεμένη ακτίνα ρίζας (R). Οι υπερβολικά παχιές νευρώσεις μπορεί να προκαλέσουν σημάδια βύθισης στο πίσω μέρος και τοπική ανομοιομορφία συρρίκνωσης, οδηγώντας σε στρέβλωση.
- Μεγάλα επίπεδα πάνελ: Εισαγάγετε προ-παραμόρφωση (αντίστροφη καμάρα) ή προσθέστε νευρώσεις και πλαίσια για να βελτιώσετε την ακαμψία και να αντισταθείτε στη συρρίκνωση-που προκαλείται παραμόρφωση. αποφύγετε μεγάλες επίπεδες επιφάνειες χωρίς ενίσχυση.
- Αποφύγετε τα υπερβολικά χοντρά αφεντικά ή κολώνες. παχιά τμήματα θα συστέλλονται επιπλέον, παραμορφώνοντας το τμήμα.
III. Σχέδιο καλουπιού (έλεγχος ψύξης, ροής και καταπόνησης)
- Τα ομοιόμορφα κανάλια ψύξης είναι απαραίτητα.
- Διατηρήστε σταθερή απόσταση μεταξύ των γραμμών ψύξης και των τοιχωμάτων της κοιλότητας, με κατάλληλη διάμετρο και απόσταση καναλιού. Η ανομοιόμορφη ψύξη οδηγεί σε διαφορετικούς ρυθμούς κρυστάλλωσης → ανομοιόμορφη συρρίκνωση → παραμόρφωση.
- Προσθέστε ειδική ψύξη για περιοχές με νευρώσεις και χοντρές κολόνες για να αποτρέψετε την τοπική υπερθέρμανση.
- Τοποθεσία και αριθμός πύλης:
- Τοποθετήστε τις πύλες όσο το δυνατόν πιο κοντά στο κέντρο του εξαρτήματος για να εξασφαλίσετε συμμετρική πλήρωση τήγματος και να μειώσετε τις διαφορές μοριακού προσανατολισμού που προκαλούνται από τη μονοκατευθυντική ροή.
- Χρησιμοποιήστε πολλές πύλες για μεγάλα επίπεδα μέρη για να μειώσετε το μήκος ροής και να μειώσετε τον μοριακό προσανατολισμό.
- Αποφύγετε να τοποθετείτε πύλες μόνο στη μία πλευρά. Το μονοκατευθυντικό γέμισμα προκαλεί μοριακή ευθυγράμμιση κατά μήκος της κατεύθυνσης ροής, αυξάνοντας τις διαφορές συρρίκνωσης.
- Αντιστάθμιση συρρίκνωσης κοιλότητας:
- Σχεδιάστε καλούπια με βάση τον πραγματικό ρυθμό συρρίκνωσης της συγκεκριμένης ποιότητας που χρησιμοποιείται. Το PP με ταλκ-και το καθαρό PP έχουν διαφορετικές συμπεριφορές συρρίκνωσης-δεν εφαρμόζουν την ίδια τιμή συρρίκνωσης καθολικά.
- Προβλέψτε την κατεύθυνση της στρέβλωσης και ενσωματώστε την προ-αντί-παραμόρφωση (προ-κύρτωμα) στο καλούπι για να αντισταθμίσετε τη συρρίκνωση και τη στρέβλωση του καλουπιού.
- Εξαερισμός: Ο εγκλωβισμένος αέρας προκαλεί τοπικό κάψιμο και αυξήσεις θερμοκρασίας, με αποτέλεσμα άνιση συρρίκνωση. Παρέχετε αυλακώσεις εξαερισμού στα άκρα των νευρώσεων και στις γραμμές συγκόλλησης.
- Γωνία εκτίναξης: Το PP έχει καλή σκληρότητα, επομένως αρκεί η γωνία εκτίναξης 1 μοίρες –2 μοίρες. Χρησιμοποιήστε πολλαπλούς ομοιόμορφα κατανεμημένους ακροδέκτες εξαγωγής. Η εκτίναξη ενός σημείου-συγκεντρώνει τη δύναμη και κάμπτει απευθείας το τμήμα.
IV. Βελτιστοποίηση διαδικασίας καλουπώματος (-προσαρμογές στον ιστότοπο, με προτεραιότητα)
Ακολουθία ρύθμισης: Πρώτα ρυθμίστε την ψύξη, μετά την πίεση πλήρωσης, ακολουθούμενη από τη θερμοκρασία και την ταχύτητα.
- Έλεγχος θερμοκρασίας καλουπιού:
- Ο βαθμός κρυσταλλικότητας του PP εξαρτάται από τον ρυθμό ψύξης: υψηλότερες θερμοκρασίες καλουπιού προωθούν την πλήρη κρυστάλλωση και μεγαλύτερη συρρίκνωση. χαμηλότερες θερμοκρασίες έχουν ως αποτέλεσμα ατελή κρυστάλλωση, μειωμένη συρρίκνωση, αλλά υψηλότερη εσωτερική καταπόνηση, που οδηγεί σε καθυστερημένη συρρίκνωση και σταδιακή στρέβλωση μετά την εκτίναξη.
- Προτεινόμενο εύρος θερμοκρασίας καλουπιού: 30–50 μοίρες . Εξασφαλίστε ομοιόμορφη θερμοκρασία σε όλο το καλούπι-αποφύγετε τη μία πλευρά να είναι ζεστή ενώ η άλλη είναι κρύα.
- Πίεση συσκευασίας (πιο κρίσιμη παράμετρος):
- Η επαρκής πίεση πλήρωσης αντισταθμίζει τη συρρίκνωση του όγκου, αλλά η υπερβολική πίεση αυξάνει την τάση μοριακού προσανατολισμού, οδηγώντας σε ανάκαμψη και στρέβλωση μετά την εκτίναξη.
- Χρόνος συσκευασίας: Συνεχίστε μέχρι να παγώσει πλήρως η πύλη. Η πρόωρη απελευθέρωση επιτρέπει στα παχιά τμήματα να συνεχίσουν να συρρικνώνονται. Η παρατεταμένη πίεση διατήρησης οδηγεί σε συσσώρευση στρες.
3. Θερμοκρασία βαρελιού: 180–220 βαθμοί . Η υπερβολική θερμοκρασία προκαλεί μοριακή χαλάρωση αλλά αυξάνει τη συρρίκνωση. Η πολύ χαμηλή θερμοκρασία έχει ως αποτέλεσμα υψηλό ιξώδες τήγματος, σημαντικό προσανατολισμό διάτμησης και υψηλότερη εσωτερική τάση, οδηγώντας σε μεταγενέστερη παραμόρφωση. Μην υπερβαίνετε τους 230 βαθμούς.
4. Ταχύτητα έγχυσης: Μέτρια προς υψηλή για λεπτά-εξαρτήματα με τοιχώματα. μέτρια προς χαμηλή για παχιά μέρη, για μείωση του μοριακού προσανατολισμού που προκαλείται από τη διάτμηση. Γεμίστε το καλούπι όσο πιο σταθερά γίνεται για να αποφύγετε την εκτόξευση.
5. Χρόνος ψύξης: Βεβαιωθείτε ότι το προϊόν έχει κρυώσει πλήρως και έχει σταθεροποιηθεί πριν από την εκτίναξη. Η ανεπαρκής ψύξη αφήνει το εξάρτημα μαλακό, προκαλώντας παραμόρφωση κατά την εκτίναξη και συνεχή κρυστάλλωση και συρρίκνωση μετά το ξεκαλούπωμα, με αποτέλεσμα τη συνεχή παραμόρφωση. Ωστόσο, η υπερβολική ψύξη παρατείνει τον χρόνο του κύκλου.
6. Δημοσίευση-διαχείρισης εξώθησης:
• Τα προϊόντα που εκτοξεύτηκαν πρόσφατα είναι ακόμα ζεστά και επιρρεπή σε παραμόρφωση. χρησιμοποιήστε ένα εξάρτημα στερέωσης για να τα σφίξετε και να τα κρυώσετε.
• Περιμένετε τουλάχιστον 24 ώρες πριν μετρήσετε τις διαστάσεις, καθώς το PP εμφανίζει μετρήσεις διαστάσεων μετά-συρρίκνωσης-που λαμβάνονται αμέσως μετά την εκτίναξη διαφέρουν από αυτές μετά τη σταθεροποίηση.
V. Προσδιορίστε γρήγορα τους τύπους στρέβλωσης και αντιμετωπίστε τους ανάλογα
|
Φαινόμενο στρέβλωσης |
πρωταρχική αιτία |
αντίμετρο |
|
Το προϊόν διογκώνεται στη μέση και έχει κλίση προς τα πάνω και στις δύο πλευρές. |
Ανομοιόμορφο πάχος / Ανομοιόμορφη ψύξη, η παχιά περιοχή συστέλλεται πιο σημαντικά |
Βελτιστοποιήστε το πάχος του τοίχου, ενισχύστε την ψύξη στην παχιά θέση και δημιουργήστε ένα ανεστραμμένο τόξο για το καλούπι. |
|
Η κατεύθυνση του στημονιού ποικίλλει ανάλογα με τη θέση της πύλης. |
Μοριακός προσανατολισμός, κατεύθυνση ροής και διαφορά συστολής κάθετης κατεύθυνσης |
Αλλάξτε τη θέση της πύλης, χρησιμοποιήστε πολλαπλές πύλες και μεταβείτε σε σκόνη ταλκ PP |
|
Το καλούπι έχει αφαιρεθεί κανονικά. Θα παραμορφωθεί σταδιακά με την πάροδο του χρόνου αφού μείνει για λίγο. |
Ατελής κρυστάλλωση, ακολουθούμενη από συστολή |
Αυξήστε κατάλληλα τη θερμοκρασία του καλουπιού, παρατείνετε το χρόνο ψύξης και επιτύχετε πλήρη κρυστάλλωση. |
|
Έσκυψε αμέσως μόλις το έσπρωξαν έξω. |
Ανατροπή ανισορροπίας / Πολύ υψηλή θερμοκρασία προϊόντος |
Προσθέστε τις ακίδες, εφαρμόστε ομοιόμορφη πίεση για εξώθηση και παρατείνετε το χρόνο ψύξης |
ανακεφαλαιώνω
Η ουσία της παραμόρφωσης PP:κρυσταλλική συστολή + ανισότροπη συστολή που προκαλείται από μοριακό προσανατολισμό. Η προτεραιότητα για την επίλυση του προβλήματος: δομική βελτιστοποίηση > ομοιόμορφη ψύξη του καλουπιού > τροποποίηση υλικού (με πλήρωση σκόνης τάλκη) > διατήρηση πίεσης και ρύθμιση της διαδικασίας θερμοκρασίας καλουπιού.Η επί τόπου προσαρμογή του μηχανήματος θα πρέπει πρώτα να αντιμετωπίσει ζητήματα ψύξης και διατήρησης πίεσης και να μην εξαναγκάζει τυφλά το υλικό να παραμορφωθεί μειώνοντας τη θερμοκρασία. Διαφορετικά, θα υπάρξει στρέβλωση της θεραπείας-.


