Βασικά τεχνικά σημεία της GMT Automotive Moulding Tooling
Sep 09, 2026
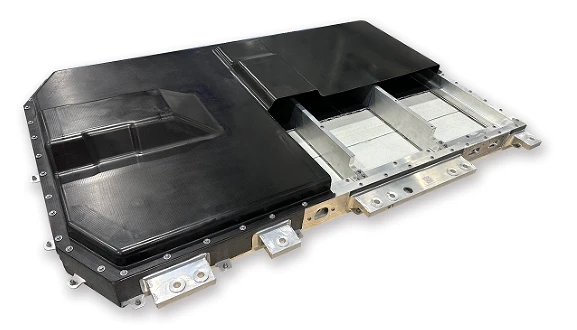
Τα σύνθετα υλικά από θερμοπλαστικά GMT από ίνες γυαλιού-ενισχυμένα, με τα εξαιρετικά πλεονεκτήματα του ελαφρού βάρους, της αντοχής στην κρούση και της δυνατότητας ανακύκλωσης, έχουν εφαρμοστεί ευρέως σε μεγάλα δομικά εξαρτήματα για νέα ενεργειακά οχήματα, όπως ασπίδες μπαταρίας, προστατευτικά κάτω από το αμάξωμα και μπροστινές- μονάδες. Σε αντίθεση με την παραδοσιακή θερμοσκληρυνόμενη διαδικασία χύτευσης συμπίεσης SMC, η χύτευση GMT χρησιμοποιεί μια οδό διεργασίας που περιλαμβάνει εξωτερική προθέρμανση του φύλλου υλικού και ψύξη καλουπιού για διαμόρφωση, η οποία επιβάλλει ειδικές απαιτήσεις για ακαμψία εργαλείων, συστήματα ελέγχου θερμοκρασίας, δομές διάτμησης και συμβατότητα αυτοματισμού. Αυτή η εργασία εστιάζει σε μεγάλα εξαρτήματα αυτοκινήτων GMT και παρουσιάζει τον δομικό σχεδιασμό των θερμοπλαστικών εργαλείων χύτευσης, βασικά σημεία ελέγχου θερμοκρασίας, κοινά ζητήματα και αντίστοιχες λύσεις βελτιστοποίησης διεργασιών.
I. Συνολική δομή του εξαρτήματος εργασίας (μεγάλα μέρη αυτοκινήτου)
1. Σώμα πλαισίου ξυλότυπου
Υλικό: σκληρυμένος χάλυβας P20 / 718H με σκληρότητα HRC30 - 36. Πυκνωμένο πλαίσιο και ενισχυτικές νευρώσεις πλάτης για να αντέχουν την υψηλή πίεση 10 - 20 MPa και να αποτρέπουν την παραμόρφωση μεγάλων-καλουπιών λόγω πίεσης.
Η επιφάνεια της κοιλότητας του καλουπιού γυαλίζεται με Ra0.8 - 1.6 μm. Η γωνία βύθισης είναι 3 μοίρες - 5 μοίρες για την αποφυγή επιφανειακών γρατσουνιών κατά το ξεκαλούπωμα μεγάλων εξαρτημάτων. πείροι οδηγών ακριβείας και μανίκια οδηγών + καρφίτσες τοποθέτησης για έλεγχο του κενού κλεισίματος και καταστολή του φλας.
Διατμητική ακμή: Τεντώσιμη κατακόρυφη δομή κοπής, άμεση διάτμηση στο εσωτερικό του καλουπιού, μείωση της επακόλουθης διαδικασίας κοπής και έλεγχος του πάχους του φλας.
· Σύστημα εκτίναξης: Σύγχρονη εκτίναξη πολλαπλών σημείων, αποτρέποντας τη στρέβλωση κατά την εκτίναξη τμημάτων μεγάλου μεγέθους-. μπορεί να ενσωματωθεί με την εξάτμιση κενού για τη βελτίωση της ποιότητας της επιφάνειας.
2. Σύστημα θερμικής διαχείρισης [Ο πυρήνας των εργαλείων GMT]
Η κύρια διαφορά μεταξύ GMT και SMC: τα καλούπια SMC θερμαίνονται συνεχώς. Τα φωτιστικά εργασίας GMT προορίζονται κυρίως για ψύξη.
1. Διαχωρισμένο κύκλωμα νερού ψύξης υψηλής-βαθιάς ροής-τρυπών (απαραίτητο για μεγάλα εξαρτήματα)
Για μεγάλα κομμάτια μεγέθους άνω του ενός μέτρου, οι διαφορές ρυθμού ψύξης σε διαφορετικά πάχη τοιχωμάτων και θέσεις νευρώσεων μπορούν εύκολα να προκαλέσουν υπολειπόμενη τάση και παραμόρφωση παραμόρφωσης. Χρησιμοποιώντας διαχωρισμένο ανεξάρτητο έλεγχο θερμοκρασίας, μπορούν να κατασκευαστούν βασικές περιοχές για να εκτελούν ομοιόμορφη ψύξη, να επιτυγχάνουν ισορροπημένη απαγωγή θερμότητας και να διασφαλίζουν τη σταθερότητα των διαστάσεων.
1. Τοπική βοηθητική θέρμανση: Οι ηλεκτρικοί σωλήνες θέρμανσης μπορούν να διαμορφωθούν στην περιοχή εγκατάστασης του ενσωματωμένου εξαρτήματος και στις περιοχές παχύρρευστων πλευρών για να αποφευχθεί η πρόωρη ψύξη και η έλλειψη υλικού.
Θερμοκρασία λειτουργίας καλουπιού: 60 - 90 βαθμοί ; Προθέρμανση εκτός του κλιβάνου φύλλου υλικού: 170 - 190 βαθμός, απαγορεύεται αυστηρά η υπέρβαση των 230 μοιρών, για να αποφευχθεί η υποβάθμιση της μήτρας PP.
3. Αυτόματη διεπαφή προσαρμογής
· Δεσμευμένη διεπαφή χειρισμού υλικού για τα μηχανικά τετράγωνα ορίου τοποθέτησης χεριών και φύλλων.
· Ολοκληρωμένο κύκλωμα λαδιού και κύκλωμα αέρα. συμβατό με υδραυλική πρέσα χωρητικότητας: 1600 - 4000t μεγάλη υδραυλική πρέσα.

II. Βασικά χαρακτηριστικά των τυπικών εξαρτημάτων και εργαλείων GMT Automotive
|
Ανταλλακτικά GMT |
Βασικά σημεία του σχεδιασμού ρούχων εργασίας |
|
Προστατευτικό κάλυμμα μπαταρίας |
Επίπεδη πλάκα-μεγάλης επιφάνειας + πυκνές ενισχυτικές νευρώσεις. ψύξη ζώνης? πλαίσιο καλουπιού υψηλής ακαμψίας. πολλαπλές προεξοχές για εγκατάσταση. σε-κόψιμο καλουπιού |
|
Πινακίδα προστασίας κάτω από το αμάξωμα του αυτοκινήτου |
Υψηλός λόγος διαστάσεων, λεπτό τοίχωμα. έλεγχος παραμόρφωσης? εξάτμιση κενού? χαμηλή φλάντζα |
|
Μπροστινό-ακραίο υποστήριγμα μονάδας |
Πολλαπλά ενσωματωμένα μέρη. σύνθετες κοιλότητες και κυρτότητες. τον έλεγχο της ροής του υλικού, την προστασία των ινών από την υπερβολική διάτμηση |
|
δέσμη κατά-σύγκρουσης |
Δομικά στοιχεία με πάχος-τομής. Επαρκής διατήρηση της πίεσης. Ισορροπημένη ψύξη για να διασφαλιστεί η απόδοση κρούσης |
III. Βασικές διαφορές μεταξύ του GMT Tooling και του SMC Tooling
|
σχέδιο |
Θερμοπλαστικά εργαλεία GMT |
Θερμοσκληρυνόμενα εργαλεία SMC |
|
Αρχή καλουπώματος |
Το φύλλο υλικού προθερμαίνεται έξω από τον κλίβανο και το καλούπι ψύχεται και στερεοποιείται (φυσική αλλαγή φάσης) |
Το καλούπι θερμαίνεται συνεχώς και η ρητίνη υφίσταται χημική σκλήρυνση και διασταυρούμενη-σύνδεση. |
|
σύστημα ελέγχου θερμοκρασίας |
Χρησιμοποιείται κυρίως ψύξη ζώνης |
Συνεχής θέρμανση (ζεστό πετρέλαιο / ηλεκτρική θέρμανση) |
|
κύκλος χύτευσης |
45-90 s |
3-6 λεπτά |
|
ανακύκλωση υλικών |
Τα εξαρτήματα μπορούν να θρυμματιστούν και να επαναχρησιμοποιηθούν. |
μη ανακυκλώσιμα |
|
Κίνδυνος αποτυχίας |
Κόπωση κρύου και ζεστού κύκλου, απόφραξη υδάτινων οδών, φθορά των άκρων της λεπίδας |
Διάβρωση οξείδωσης σε υψηλή-θερμοκρασία |
IV. Συνήθεις αποτυχίες μεγάλης κλίμακας-Εργαλείων GMT και μέτρων αποφυγής σχεδιασμού
Στρεβλώσεις μερών, απόκλιση διάστασης:Η βασική αιτία είναι η ανομοιόμορφη ψύξη. λύσεις: διαιρεμένη ψύξη, διαμορφωμένα κανάλια νερού, βελτιστοποίηση διαφοράς πάχους τοιχώματος, εύλογο περιθώριο συρρίκνωσης.
Διαταραχή στη ροή των ινών και ανεπαρκής τοπική αντοχή:Περιορισμός τοποθέτησης πρώτων υλών. Τμηματοποιημένος έλεγχος της ταχύτητας κλεισίματος καλουπιού για την αποφυγή σοβαρού ξεπλύματος και μετατόπισης των ινών.
Υπερβολικό ιπτάμενο άκρο:Βελτιώστε την ακαμψία του πλαισίου του καλουπιού. βελτίωση της ακρίβειας τοποθέτησης των στηλών οδηγών. βελτιστοποιήστε το διάκενο των λεπίδων κοπής
.Η αιχμηρή άκρη φθείρεται γρήγορα:Τοπική σκλήρυνση απόσβεσης της κοπτικής άκρης.
Παραμόρφωση ξήρανσης:Εκτελέστε πολλαπλές σύγχρονες εξωθήσεις και ρυθμίστε μια κατάλληλη γωνία βύθισης για το καλούπι.
V. Πλήρης ροή διαδικασίας χύτευσης GMT
Κοπή φύλλου GMT → Προθέρμανση σε φούρνο ζεστού αέρα σε 170 - 190 βαθμό → Αυτόματο χέρι τροφοδοτεί γρήγορα το υλικό στην κοιλότητα του τεμαχίου εργασίας → Γρήγορο κλείσιμο της υδραυλικής πρέσας → Υψηλή-διατήρηση πίεσης (10 - 20 MPa) → Ψύξη και διαμόρφωση στο εσωτερικό του καλουπιού → Εσωτερική διάτμηση και σιδέρωμα → Εσωτερική διάτμηση του εξαρτήματος και είσοδο στον επόμενο κύκλο.